


Elinizde yedek bir cıvata var ama orijinali çoktan gitmiş. Ya da dişli bir çubukla bir tedarik tezgahının önünde duruyorsunuz ve eşleşen somunu takmadan önce bunun M10 x 1,5 mi yoksa M10 x 1,25 mi olduğunu bilmeniz gerekiyor. Her iki durumda da aynı soru ortaya çıkıyor: İplik adımının hızlı ve güvenli bir şekilde nasıl belirleneceği.
Kısa cevap, güvenilirlik sırasına göre üç pratik seçeneğiniz olduğudur: iplik aralığı ölçer, cetvel ve sürmeli kumpas. Bir perde ölçer size saniyeler içinde yanıt verir. Bir cetvel sizi standart bağlantı elemanları için yeterince yakınlaştırır. Hassas bir metrik okumaya ihtiyaç duyduğunuzda kumpas kullanışlıdır. Yöntemi, sahip olduğunuz aletlere ve ihtiyacınız olan doğruluğa göre seçin, çünkü hatveyi eşleştirmek, çapı eşleştirmek kadar önemlidir.
Konu Konusu Nedir ve Neden Önemlidir
Diş adımı, vida veya cıvatanın eksenine paralel olarak ölçülen, bir diş üzerindeki bir noktadan sonraki diş üzerindeki karşılık gelen noktaya kadar olan mesafedir. Metrik bağlantı elemanları, adımı milimetre cinsinden ifade eder; dolayısıyla 1,5 mm'lik bir adım, her tam dönüşün somunu cıvata boyunca 1,5 mm ilerlettiği anlamına gelir. Imperial bağlantı elemanları, perdeyi inç başına diş sayısı olarak ifade eder; bu, bir inç dişli uzunluğuna kaç tane tam dişin sığdığını sayar.
Perdeyi yanlış ayarlamak montaj başarısızlığının en yaygın nedenlerinden biridir. Aynı nominal çapa ancak farklı hatvelere sahip bir cıvata ve somun temiz bir şekilde birbirine geçmez. Bir veya iki tur zorlayabilirsiniz ancak dişler çok geçmeden sıkışacaktır ve sıkmaya devam etmek iç dişin soyulması, dış dişin hasar görmesi veya her ikisinin birden gerçekleşmesine neden olacaktır. Yük taşıyan düzeneklerde yanlış bir adım, dişler arasındaki yük dağılımını da değiştirerek titreşim veya şok uygulamalarında yorulmayı hızlandırır.
Konu Konuşmasının Arkasındaki Formül
Herhangi bir araca ulaşmadan önce perdeyi tanımlayan ilişkiyi anlayın. Metrik dişler için P adımı, L diş uzunluğuna bölünerek bu uzunluk içindeki n diş tepelerinin sayısına eşittir. Sembollerle: P = L / n.
Emperyal iplikler için aynı ilişki tersine çevrilir. İnç başına diş sayısı TPI, tepe sayısı n'nin inç cinsinden L uzunluğa bölünmesine eşittir. Sembollerle: TPI = n / L.
İşte pratik bir örnek. Bir M10 cıvatanın 12 mm'lik dişli uzunluğunu ölçüyorsunuz ve 8 tepeyi sayıyorsunuz. Adım 12/8 olup, M10 için standart kaba adım olan 1,5 mm'ye eşittir. Hesaplama size güvenilir bir oyun alanı sağlar; bir iplik göstergesi tam standardı doğrular.
Yöntem 1: İplik Pitch Ölçer Kullanın
Diş aralığı göstergesi, her biri bir adım değeri veya TPI değeri ile etiketlenmiş bir dizi dişli bıçağa sahip küçük bir alettir. Bilinmeyen dişe bir bıçak bastırın ve sallanmadan veya boşluk bırakmadan yerine oturup oturmadığını görün. Bir bıçak diş oluklarına tam olarak oturduğunda adımı tanımlamış olursunuz.
Bu en güvenilir yöntemdir çünkü bilinmeyen iş parçacığını doğrudan bilinen bir standartla karşılaştırır. Mesafelerin gözle ölçülmesinden kaynaklanan okuma hatalarını önler ve ölçüm seti her iki sistemi de kapsadığında hem metrik hem de İngiliz serileri için çalışır. Bıçakları temiz tutun ve bıçağın ucu bükülürse seti değiştirin, çünkü hasarlı bir bıçak komşu bir adıma kayarak size yanlış onay verebilir.
Bir adım ölçer ucuzdur ve cep boyutundadır; bu da onu mekanikçiler, bakım ekipleri ve kalite denetçileri için standart bir araç haline getirir. İplik tanımlama için yalnızca bir araç satın alırsanız bunu satın alın.
Yöntem 2: Cetvelle Ölçme
Bir adım ölçeriniz olmadığında, milimetre ve inç dereceli bir cetvel bir sonraki en iyi seçenektir. Prosedür basittir:
- Cetveli dişli bölüm boyunca, diş eksenine paralel olarak hizalayın.
- İpliğin tepesinden başlayarak bilinen bir uzunluğu (ideal olarak 10 mm veya 1 inç) ölçün.
- Bu uzunluktaki iplik tepelerinin sayısını sayın.
- Metrik adım için uzunluğu tepe sayısına bölün. Emperyal iplikler için tepeleri bir inç olarak sayın.
Örneğin, bir M8 cıvata üzerinde 10 mm ölçerseniz ve 8 tepe sayarsanız, adım 10/8 olur, bu da 1,25 mm'ye eşittir ve M8 için standart kaba adımla eşleşir. Cetvel yöntemi standart dişler için yeterince doğrudur ancak ince dişlerde ve küçük çaplarda hassasiyeti kaybeder. Parça tezgahın üzerinde yuvarlanabilir, cetvel kayabilir ve göz kısmi bir tepeyi yanlış değerlendirebilir. Hızlı bir saha kontrolü için işe yarıyor. Üretim kararını bir mastarla onaylayın.
Bu yöntem özellikle dişli çubuklar gibi tam 25 mm veya 50 mm boyunca ölçüm yapabileceğiniz ve küçük okuma hatalarının ortalamasını alabileceğiniz uzun parçalar için kullanışlıdır. Tam boy paslanmaz çelik dişli rotlar atölyelerde ve malzeme depolarında bu şekilde kontrol edilen en yaygın parçalar arasındadır.
Adımı onayladıktan sonraki soru, çubuğun çalışma ortamınıza dayanıp dayanmayacağıdır. konulu makalemiz zorlu ortamlarda dişli çubukların uzun vadeli güvenilirliği konuyu pratik açıdan inceliyor.
Ölçülen adımınıza uygun ve güvenilir korozyon direnci sağlayan bir çubuğa ihtiyacınız olduğunda, SS304 DIN975 M10 dişli çubuk genel endüstriyel kullanım için basit bir seçenektir.
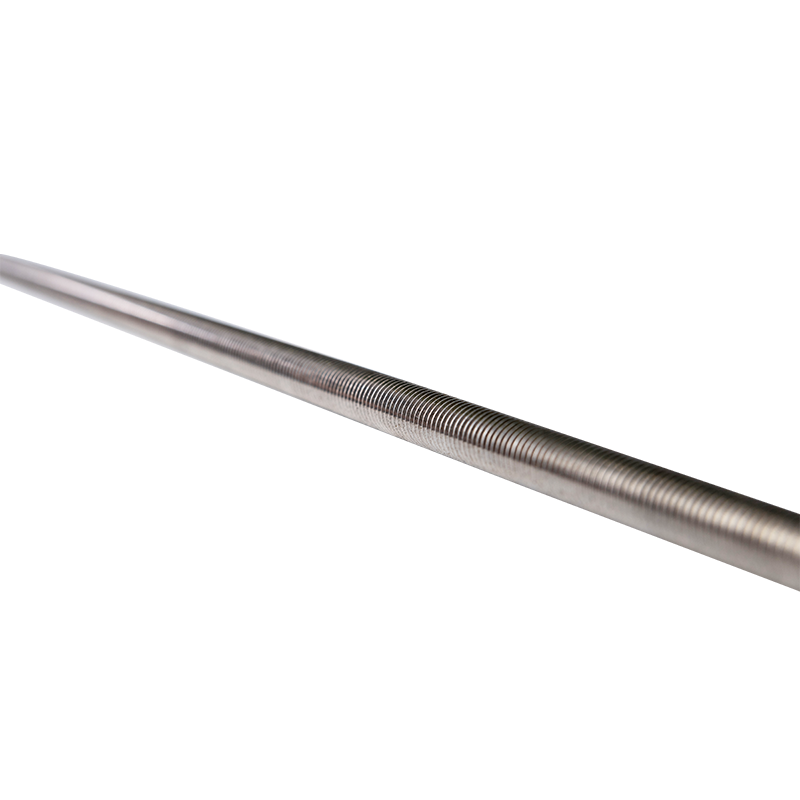 Paslanmaz Çelik 304 DIN975 M10 Dişli Çubuklar Tedarikçiler, Özel Şirket - Jiangsu Jiangsu Jiajie, Çin Özel SS304 DIN975 M10 Dişli Çubuklar Tedarikçileri ve Şirketidir, SS304 DIN975 Dişli Çubuk M10 * 1m çok yönlü bir... Ürünü Görüntüle →
Yöntem 3: Hassas Okuma için Verniyeli Kumpas Kullanın
Verniyeli kumpas, bir cetvel sonucunu onaylamak istediğinizde veya ince ipliklerle uğraşırken size bağımsız bir metrik adım ölçümü sağlar. Teknik, birkaç iplik tepesi boyunca ölçüm yapmak ve adım boşluklarının sayısına bölmektir.
Kaliper çenelerini sıfırlayın, açın ve birkaç adım aralıklı iki dişin tepe noktalarına yerleştirin. İlk tepeden altıncı tepeye kadar ölçüm yaparsanız beş adım aralığını kat etmiş olursunuz. 7,5 mm'lik bir açıklık, 7,5 / 5 veya 1,5 mm'lik bir adıma karşılık gelir. Daha uzun bir aralığın ölçülmesi, okumanın göreceli hatasını azaltır.
Bu yöntemle yapılan en yaygın hata, kaliper çenelerini tepeler yerine dişin köküne bastırmaktır, bu da çok küçük bir okuma üretir. Bir diğeri ise pergeli diş eksenine göre eğmektir, bu da çok büyük bir okuma üretir. Çeneleri eksene dik ve iplik tepesinin aynı tarafıyla hizalı tutun.
Bir Bakışta Metrik ve Imperial Diş Hatveleri
Metrik ve İngiliz ölçü birimlerinin her ikisi de ekipmanda yaygındır ve kaba bir metrik diş ile benzer bir İngiliz ölçü birimi ipliği arasındaki görsel fark çok ince olabilir. Bir metrik perdeyi TPI'ya dönüştürmek için 25,4'ü milimetre cinsinden perdeye bölün. 1,5 mm'lik bir metrik aralık, 25,4 / 1,5'e veya yaklaşık 16,9 TPI'ya eşittir; bu, İngiliz 3/8-16 dişine yakındır. Bunu bilmek, kombine iplik mastarından doğru bıçağı seçmenize yardımcı olur.
| Nominal Boyut | Kaba Adım (mm) | İnce Adım (mm) | Kaba TPI | İnce TPI |
|---|---|---|---|---|
| M6 | 1.0 | 0.75 | 25.4 | 33.9 |
| M8 | 1.25 | 1.0 | 20.3 | 25.4 |
| M10 | 1.5 | 1.25 | 16.9 | 20.3 |
| M12 | 1.75 | 1.25 | 14.5 | 20.3 |
| M16 | 2.0 | 1.5 | 12.7 | 16.9 |
| M20 | 2.5 | 1.5 | 10.2 | 16.9 |
Bir parçayı ölçerken ve parçanın hangi diş standardına ait olduğuna karar vermeniz gerektiğinde hızlı referans olarak tabloyu kullanın. Çoğu paslanmaz çelik bağlantı elemanı için kaba dişlerin varsayılan olduğunu ve daha hassas ayarlama veya daha iyi titreşim direncinin gerekli olduğu yerlerde ince dişlerin kullanıldığını unutmayın.
Yaygın Hatalar ve Sonuçları
Deneyimli atölye personeli bile zaman zaman perdeleri karıştırır, bunun nedeni genellikle iki bağlantı elemanının yan yana neredeyse aynı görünmesidir. M10 x 1,5 ve M10 x 1,25 aynı 10 mm çapı paylaşır ve ilk bakışta dişler benzer görünür. 1,25 adımlı bir M10 somunu 1,5 adımlı bir M10 cıvataya zorlamak, ilk iki dönüşte parçalarda çapraz diş açan klasik bir arıza senaryosudur.
Diğer bir yaygın hata, aynı nominal boyuttaki tüm bağlantı elemanlarının aynı adıma sahip olduğunu varsaymaktır. Çoğu boyut serisi, kaba, ince ve bazen de ekstra ince bir varyant içerir. Bu seriler DIN, ISO ve GB standartları tarafından tanımlanır; dolayısıyla çaplar aynı olsa bile bir standarttaki cıvata diğerindeki somunla eşleşmeyebilir. Farklı tedarikçilerden veya standartlardan bağlantı elemanlarını karıştırdığınızda aralığın doğrulanması zorunludur.
Sonuçlar, sıkışmış bir ipliğin ötesine geçiyor. Yapısal veya basınç içeren montajlarda çapraz dişli bağlantı kelepçe yükünü azaltır ve titreşim altında montaj gevşeyebilir. Akışkan sistemlerinde sızıntıya neden olabilir. En kötü durumda, kurulum sırasında sökülen bir diş, hasarlı bir bileşenle ve pahalı bir yeniden çalışmayla karşı karşıya kalmanıza neden olur.
Ölçümden Sonra Doğru Bağlantı Elemanını Seçme
Çapı ve adımı öğrendikten sonra malzeme seçimi bir sonraki karar haline gelir. Sıradan endüstriyel ortamlardaki paslanmaz çelik bağlantı elemanları için SS304 iyi bir korozyon direnci ve maliyet dengesi sunar. Klorüre maruz kalma veya deniz koşulları için SS316 daha güvenli bir seçimdir. Bu iki alaşımı karşılaştırıyorsanız, kılavuzumuz SS304 ve SS316 paslanmaz çelik altıgen cıvatalar performans farkını pratik açıdan açıklar.
Cıvata tarafında ölçülen adım ürün spesifikasyonuna uygun olmalıdır. Çoğu ekipman montajı için standart altıgen başlı cıvata varsayılan seçimdir ve SS304 DIN933 M10 altıgen başlı cıvata 1,5 mm'lik standart M10 kaba adımı kullanır. Ölçülen adımınız 1,25 mm ise, ince dişli bir modele bakıyorsunuz demektir ve değiştirilecek parçanın buna uygun olması gerekir.
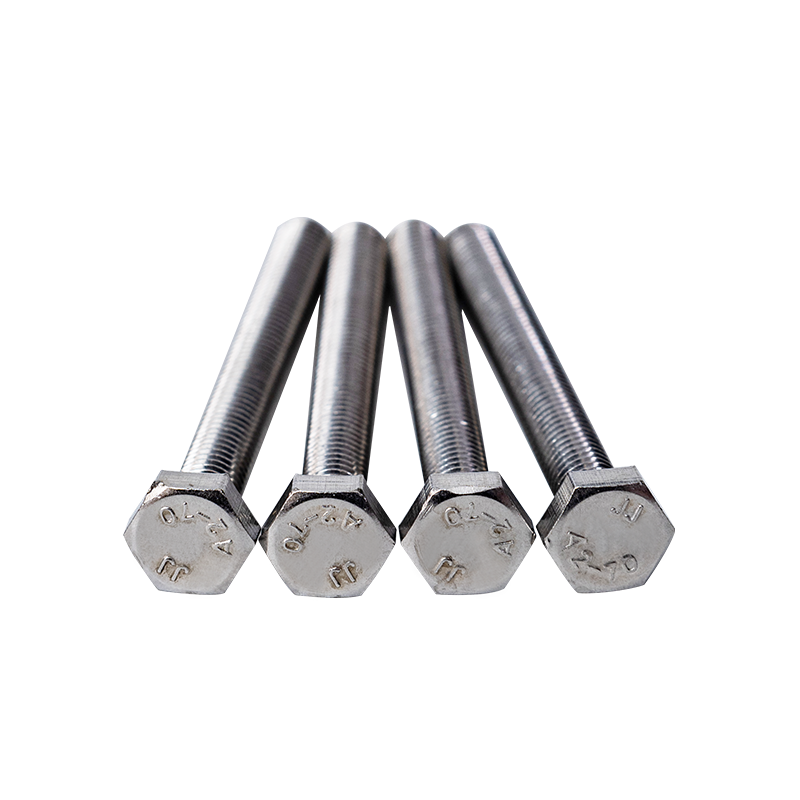 Paslanmaz Çelik 304 DIN933 M10 Altıgen Başlı Cıvata Tedarikçiler, Özel Şirket - Ji Jiangsu Jiajie, Çin Özel SS304 DIN933 M10 Altıgen Başlı Cıvata Tedarikçileri ve Şirketidir, M10 diş çapı, güvenli bir uyum sağlar ve... Ürünü Görüntüle →
Montajdan Önce Somun Uyumunun Onaylanması
Somun bağlantının ikinci yarısıdır ve hem nominal çap hem de adım açısından cıvatayla eşleşmelidir. Bir M10 cıvatada 1,5 mm hatveyi onayladığınızda, aynı hatve spesifikasyonuna sahip bir somun seçin. bir SS304 DIN934 M10 altıgen somun bu standart kaba hatve için yapılmıştır ve tüm dişli uzunluğu boyunca tamamen birbirine geçecektir.
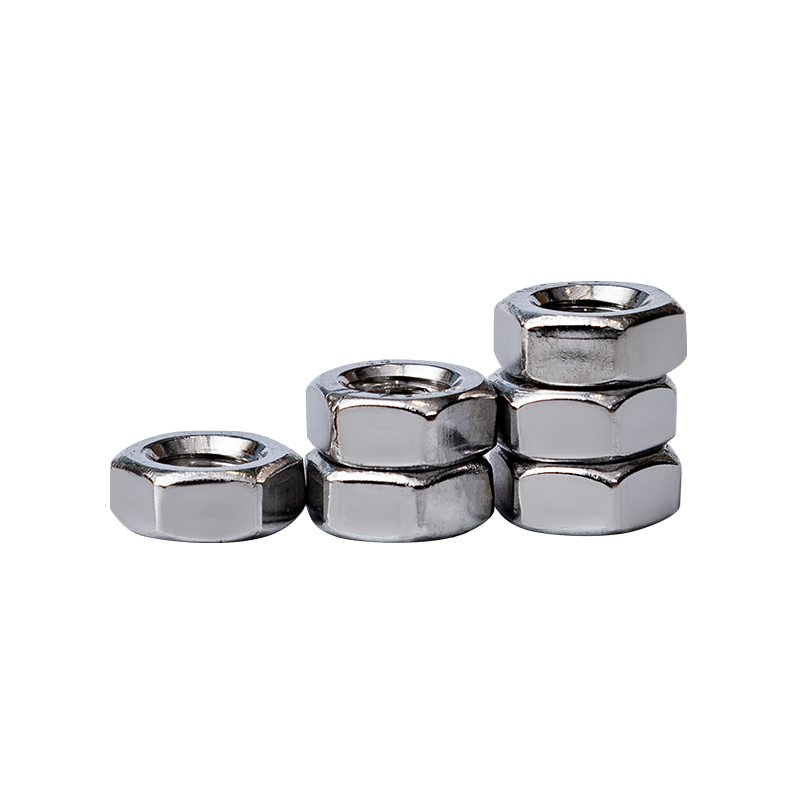 Paslanmaz Çelik 304 DIN934 M10 Altıgen Somun Tedarikçiler, Özel Şirket - Jiangsu Jiaj Jiangsu Jiajie, Çin Özel SS304 DIN934 M10 Altıgen Somun Tedarikçileri ve Şirketidir, SS304 DIN934 Altıgen Somun M10, güvenli sıkıştırma ve güvenilirlik sunar. Ürünü Görüntüle →
İki eğim değeri arasında emin olamadığınız takdirde, montajdan önce bir mastar ile tekrar kontrol etmek için zaman ayırın. Uzun üretim deneyimine sahip bağlantı elemanı üreticileri, ölçülen çapı, adımı ve uzunluğu sağladığınızda mevcut parçanın eşleştirilmesine de yardımcı olabilir. Satış konuşmasını doğru bir şekilde belirlemek beş dakikalık bir iştir; bu da daha sonra yeniden çalışmayı, aksama süresini ve güvenlik sorunlarını önler.

 2 Nolu Köprü, Chuangxin Yolu, Dainan Kasabası, Xinghua Şehri, Taizhou Şehri, Jiangsu Eyaleti
 +86-17315333748(Wechat)
 +86-17315333748(Wechat/Whatsapp)

